


Stafræn skoðunartækni og gæðaeftirlitsþekking fyrir teygjuklemmur
Hvaða kjarnaatriði eru innifalin í stafrænni skoðun á teygjustöngum?
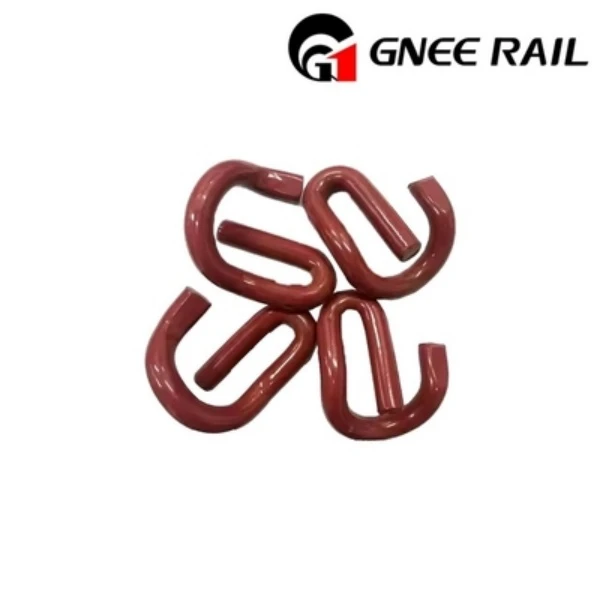
Aðalatriðið í stafrænni skoðun er hörkuprófun, mæld með stafrænum hörkuprófara, með staðalgildið á milli HB220-260 og gögnum sem hlaðið er upp í kerfið í rauntíma. Klemmukraftsprófuninni er lokið með rafrænni alhliða prófunarvél, sem skráir álags-tilfærsluferilinn og les beygjupunktsálagið sem klemmukraftsgildið, sem þarf að vera stærra en eða jafnt og 180KN samkvæmt landsstöðlum. Aflögunarprófun notar leysisviðmæli til að mæla hæðarbreytingu teygjustöngarinnar eftir þrjár hleðslu- og affermingarlotur, með leyfilegt gildi minna en eða jafnt og 0,3 mm. Málmfræðileg uppbyggingarskoðun fer fram í gegnum stafræna smásjá, sem krefst þess að innihald martensíts og bainíts uppfylli flokkunarstaðla og ferrítleifar séu í litlum kornformi. Uppgötvun heildarafkolunarlags notar hvirfilstraumsgalla til að mæla nákvæmlega dýpt afkolunarlagsins, með staðlaða kröfuna Minna en eða jafnt og 0,3 mm til að forðast að hafa áhrif á styrkleikann.
Hverjir eru kostir stafrænnar skoðunar samanborið við hefðbundna handvirka skoðun?
Stafræn skoðun hefur meiri nákvæmni gagna, með villu sem er Minna en eða jafn ±1%, mun lægri en ±5% handvirkrar skoðunar, og niðurstöðurnar eru sannfærandi. Skoðunarskilvirkni er verulega bætt, þar sem skoðunartími á hverja teygjanlegu stöng minnkar úr 15 mínútum í 3 mínútur, aðlagast þörfum fjöldaframleiðslu. Hægt er að geyma og rekja gögn í rauntíma, mynda skoðunarreikning fyrir hverja teygjustiku, sem auðveldar rekjanleika í gæðum. Það getur sjálfkrafa greint minniháttar galla, svo sem örsprungur undir 0,1 mm, sem auðvelt er að missa af við hefðbundna handvirka skoðun. Skoðunarniðurstöðurnar er hægt að greina með stórum gögnum til að hámarka framleiðsluferlið og draga úr óvönduðu hlutfalli, aðgerð sem hefðbundin skoðun er erfitt að ná.
Hvað er stafræna skoðunarferlið fyrir þreytuvirkni teygjanlegra stanga?
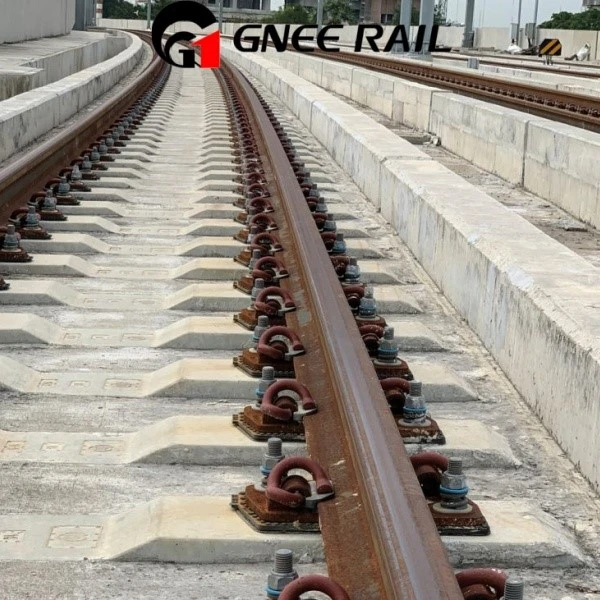
Settu fyrst teygjustöngina á sérstakan verkfærabúnað til að tryggja samræmi við raunverulegt þjónustuástand og forðast skoðunarfrávik. Notaðu kraftmikið tilfærsluálag í gegnum þreytuprófunarvél til að líkja eftir titringsskilyrðum lestar, með fjölda lota stillt á 3 milljónir samkvæmt stöðlum. Notaðu tilfærsluskynjara til að fylgjast með-rauntíma hækkun á framenda miðhluta teygjustöngarinnar og skrá gildið eftir hverjar 10.000 lotur. Meðan á skoðuninni stendur teiknar gagnaöflunarkerfið sjálfkrafa þreytuferilinn til að dæma frammistöðudempun teygjustöngarinnar. Eftir hringrásina, ef leifar aflögunar er minna en eða jafnt og 0,5 mm og það eru engar sprungur, er það metið sem hæft; annars er það merkt sem óhæft og orsökin greind.
Hvernig á að stjórna efnisgæðum teygjanlegra stanga með stafrænni skoðun?
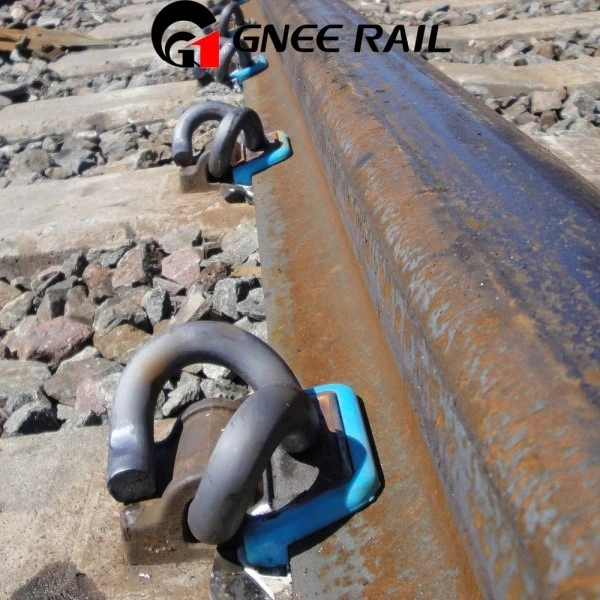
Notaðu litrófsgreiningartæki til að greina fljótt efnissamsetningu teygjanlegra stanga, tryggja að innihald kolefnis, mangans, sílikons og annarra frumefna uppfylli staðla og forðast blöndun efnis. Finndu innri galla eins og innfellingar og rýrnunarholar með stafrænum úthljóðsgallaskynjara, með allt að 5 mm uppgötvunardýpt, sem nær yfir lykilspennu-berandi hluta teygjustöngarinnar. Notaðu segulmagnaðir gallaskynjara til að greina yfirborðssprungur og auðkenndu sjálfkrafa staðsetningu og lengd sprungunnar með stafrænu myndkerfi, þar sem staðallinn krefst sprungna Minna en eða jafnt og 0,2 mm. Skoðunargögnin eru borin saman við staðlaða gagnagrunninn í rauntíma til að ákvarða sjálfkrafa hvort þau séu hæf, sem dregur úr mannlegum matsskekkjum. Teygjanlegar stangir með óhæfum efnum eru sjálfkrafa merktar og einangraðar til að koma í veg fyrir að þær flæði inn í niðurstraumstengla, sem tryggir vörugæði.
Hverjar eru umhverfiskröfur fyrir stafræna skoðun á teygjustöngum?
Skoðunarumhverfishitastiginu ætti að vera stjórnað við 20±5 gráður til að forðast of hátt hitastig sem hefur áhrif á frammistöðu efnisins og skoðunarnákvæmni. Hlutfallslegur raki er Minna en eða jafnt og 65% til að koma í veg fyrir að raki valdi tæringu á skoðunarbúnaði eða oxun á yfirborði teygjustöngarinnar, sem hefur áhrif á niðurstöður skoðunar. Skoðunarsvæðið skal haldið hreinu, lausu við ryk og olíu, til að forðast að menga yfirborð teygjustanganna eða stífla skynjara skoðunarbúnaðarins. Aflgjafaspennan er stöðug við 220±10V; of miklar sveiflur munu valda óeðlilegri starfsemi skoðunarbúnaðar og röskun á gögnum. Skoðunarpallurinn ætti að vera láréttur með hæðarvillu Minna en eða jafnt og 0,1 mm/m til að tryggja nákvæmni uppsetningar teygjustöngarinnar og forðast frávik í vélrænni prófun.